“PLC öğrenmek istiyorum ama nereden başlayacağımı bilmiyorum.” Bu cümleyi kuran birinin eksiği genellikle kaynak değildir. Kaynak fazlasıyla var: bir video yazılım kurulumuyla açılıyor, bir forum ladder sembolleriyle, bir başka kaynak SCADA’dan ve Endüstri 4.0’dan söz ediyor. Hepsi doğru konular, ama farklı basamaklara ait. Eksik olan, sıra.
Aşağıda o sıra var ve “PLC öğrenmeye nereden başlamalı?” sorusunu adım adım cevaplıyor: PLC’den önce hangi temelin gerektiği, ilk programın ne olması gerektiği, donanım almadan nasıl pratik yapılacağı ve gerçek bir panoya geçerken nelerin değiştiği. Örnekler, sahada en sık kurulan devrelerden biri üzerinden ilerliyor: bir konveyör motorunu başlatıp durduran mühürleme devresi.
PLC öğrenmeye nereden başlamalı: altı basamaklı sıra
- Kumanda mantığı: kontaktör, mühürleme, kilitleme ve zaman rölesi. PLC programlarının büyük kısmı bu mantığın yazılımdaki karşılığıdır.
- PLC’nin programı nasıl işlediği: girişleri okuma, programı çalıştırma, çıkışları yazma döngüsü; dijital ve analog sinyal; adresleme.
- Simülatörde ilk programlar: ladder ile kontak ve bobin, set/reset, zamanlayıcı, sayıcı, karşılaştırma ve kenar tetikleme.
- Gerçek donanım: buton ve sensör bağlantısı, PNP/NPN farkı, çıkıştan kontaktöre giden yol, online izleme.
- Analog sinyaller ve operatör paneli: 4–20 mA ve 0–10 V sinyaller, ölçekleme, HMI.
- Düzenli program yapısı ve diğer diller: fonksiyon blokları, structured text, adım zincirleri; ardından haberleşme ve motor sürücüleri.
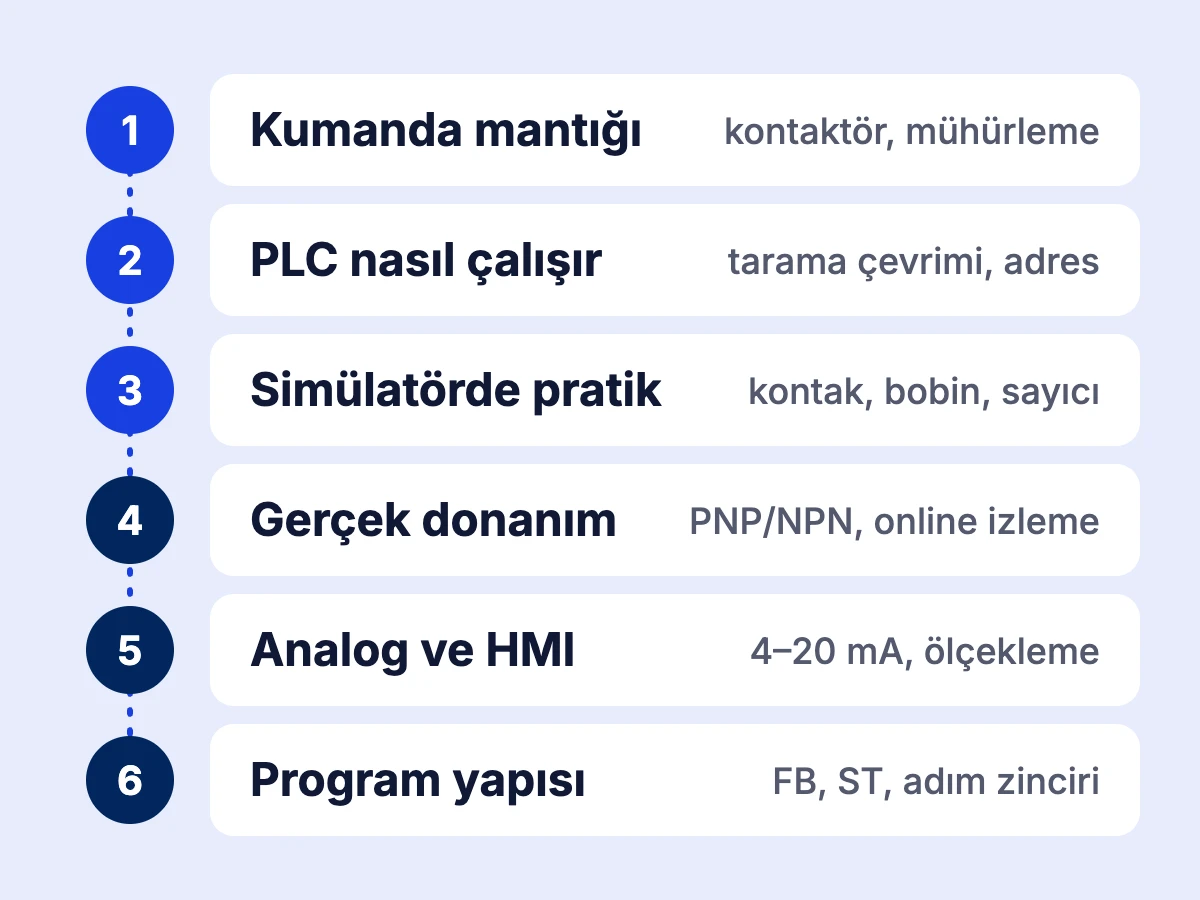
Basamaklar birbirinin üzerine kurulur, ama herkes birinciden başlamak zorunda değil. Panoda kumanda devresi kurmuş bir elektrikçi ya da tekniker ilk basamağı hızlı geçer. Yazılım geçmişi olan bir öğrenci ise ikinci ve altıncı basamakta rahat eder, ama birinci basamağa vakit ayırması gerekir.
Beklentiyi de baştan doğru kurmak gerekir. Temel komutlarla küçük programlar yazabilmek, düzenli pratikle görece kısa sürede kazanılan bir beceri. Sahada bir arızayı programdan takip edebilmek ise gerçek makinelerle geçen zaman ister.
Kumanda mantığı neden PLC’den önce gelir
Ladder diyagramı, röleli kumanda şemalarını okuyan elektrikçilerin PLC programını da okuyabilmesi için röle şemasına benzetilerek tasarlandı. İki şema arasındaki benzerlik tesadüf değil: seri bağlı iki kontak “ve”, paralel bağlı iki kontak “veya” anlamına gelir; bobin, önündeki koşullar sağlandığında enerjilenir.
Mühürleme (kontaktörün kendi yardımcı kontağıyla kendini enerjili tutması), kilitleme (ileri ve geri kontaktörlerinin aynı anda çekmesini engellemek) ve zaman rölesiyle gecikme kurmuş biri, ladder’daki ilk programların mantığını zaten tanır. Bu devreleri hiç kurmamış biri için en verimli başlangıç, birkaç kumanda devresini önce kâğıt üzerinde ya da bir kumanda simülasyonunda kurmaktır. Aksi hâlde PLC yazılımının menüleri ile kumanda mantığı aynı anda öğrenilmeye çalışılır ve ikisi de yarım kalır.
Bir fark ise baştan bilinmeli. Kumanda devresinde bütün kollar aynı anda ve sürekli çalışır; PLC’de program bir döngü içinde, sırayla işlenir. Sonraki basamak bu farkla ilgili.
PLC bir programı nasıl çalıştırır
PLC (programlanabilir lojik kontrolör), sahadan gelen sinyalleri okuyan, kullanıcının yazdığı programa göre karar veren ve çıkışlarıyla sahadaki elemanları süren endüstriyel bir kontrolördür. Butonlar, sensörler ve limit anahtarları girişlere; kontaktör bobinleri, valf bobinleri ve sinyal lambaları çıkışlara bağlanır. Sensörden kontrolöre, kontrolörden aktüatöre uzanan bu zincir, mekatronik sistemlerin de temel fikridir.
PLC bu işi tarama çevrimi (scan cycle) denen bir döngüyle yapar:
- Bütün girişlerin o anki durumunu okur ve bir giriş görüntüsüne kaydeder.
- Programı yukarıdan aşağı işler. Program, varsayılan olarak girişleri doğrudan sahadan değil, bu görüntüden okur.
- Hesaplanan sonuçları çıkışlara yazar ve başa döner.
Küçük programlarda bir çevrim genellikle milisaniyeler mertebesinde sürer. Döngü bu kadar hızlı olduğu için PLC bütün girişleri aynı anda izliyormuş gibi görünür. Yine de programın sırayla işlendiğini bilmek, bazı hataları anlamanın anahtarıdır. Örneğin aynı çıkış programda iki ayrı satırda yazılırsa, çoğu PLC’de çevrim sonunda son yazılan satırın sonucu geçerli olur ve ilk satır hiç çalışmıyormuş gibi görünür.
Adresleme de bu basamağın konusu. Her giriş ve çıkışın programda bir adresi vardır ve biçimi markaya göre değişir: Siemens S7-1200’de %I0.0 ve %Q0.0, Delta’nın DVP serisinde X0 ve Y0 gibi. Programın ara sonuçları için dahili bitler kullanılır; iki markada da bunlar M alanındadır (Siemens’te %M0.0, Delta’da M0). Biçim değişse de mantık aynı kalır.
İlk program: konveyör motorunu başlatıp durdurmak
Senaryo şu: Bir konveyör motoru panodaki Start butonuyla çalışacak, Stop butonuyla duracak. Motor aşırı akım çekerse termik röle (motoru aşırı akıma karşı koruyan röle) açacak ve motor duracak. PLC motoru doğrudan beslemez. Çıkışı bir kontaktörün bobinini sürer, motoru kontaktörün güç kontakları çalıştırır.
Programa başlamadan önce giriş-çıkış listesi (I/O listesi) çıkarılır:
| Sinyal | Sahadaki eleman | Siemens / Delta adres örneği |
|---|---|---|
| Start | Buton, normalde açık (NO) kontak | %I0.0 / X0 |
| Stop | Buton, normalde kapalı (NC) kontak | %I0.1 / X1 |
| Termik | Termik rölenin NC kontağı | %I0.2 / X2 |
| Motor | Kontaktör bobini (çıkış) | %Q0.0 / Y0 |
Ladder’da bu program tek bir satırdır (rung):
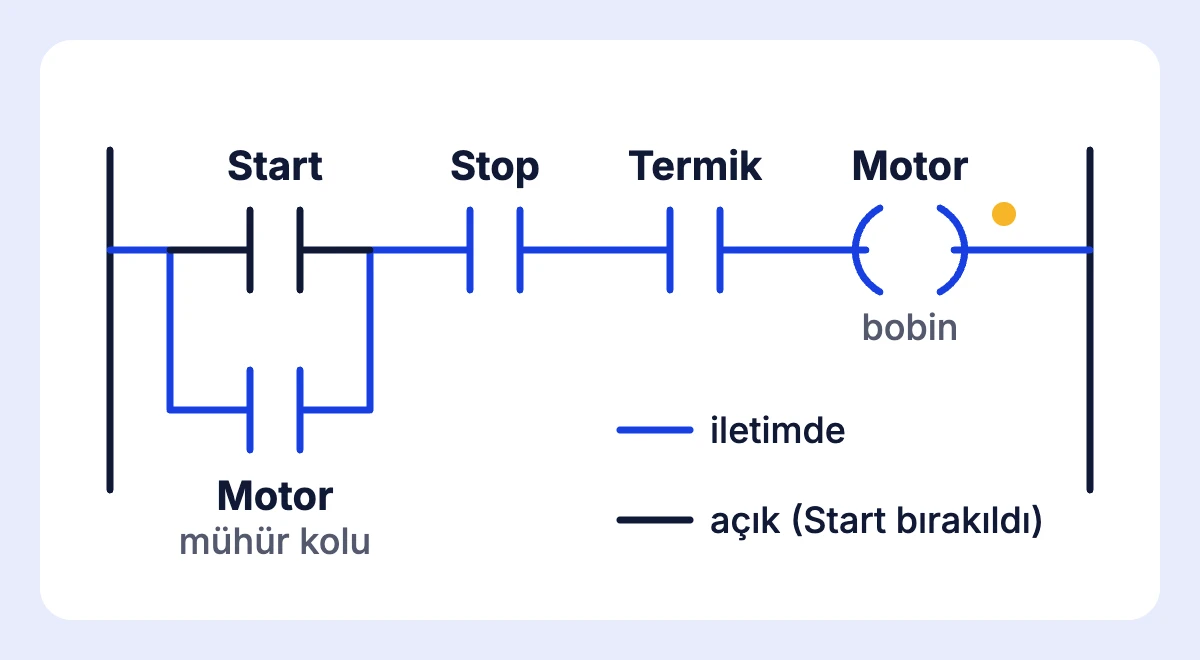
Satır soldan sağa okunur. Stop ve termik girişleri normal durumda 1 olduğu için bu iki kontak iletimdedir. Start butonuna basılınca Start kontağı da iletime geçer ve Motor bobini enerjilenir. Aynı anda alt koldaki Motor kontağı kapanır. Buton bırakıldığında Start kontağı açılır, ama sinyal artık alt koldan geçer ve motor çalışmaya devam eder. Bu, kumanda devresindeki mühürlemenin karşılığıdır. Tek fark, mühürlemenin kontaktörün yardımcı kontağıyla değil, programdaki çıkış bitinin kendisiyle yapılmasıdır.
Dikkat: Stop butonu sahada NC bağlandığı için, basılmadığı sürece PLC girişi 1’dir. Programda Stop için bu nedenle normalde açık kontak (--| |--) kullanılır; bu kontak “giriş 1 ise ilet” anlamına gelir. Kumanda şemasındaki alışkanlıkla programa normalde kapalı kontak (--|/|--) çizilirse, girişin 1 olduğu normal durumda kontak açık kalır ve motor hiç çalışmaz. Yeni başlayanların en sık takıldığı noktalardan biri budur. Termik girişi için de aynı mantık geçerli.
Stop’un neden NC bağlandığı da öğretici. Butonun kablosu koparsa ya da klemensten çıkarsa giriş 0’a düşer ve motor durur. NO bağlanmış bir Stop butonunda aynı arıza fark edilmez; ta ki biri butona basıp motorun durmadığını görene kadar. Durdurma sinyallerini kopukluk hâlinde güvenli tarafa düşecek şekilde bağlamak, sahada yerleşik bir uygulamadır.
İki saha notu daha:
- Birçok panoda termiğin kontağı ayrıca kontaktör bobin devresine seri bağlanır. Böylece PLC tarafında bir sorun olsa bile aşırı akımda motor durur. Programdaki termik girişi daha çok arızayı görmek ve alarm üretmek için kullanılır.
- Buradaki Stop, normal işletme durdurmasıdır. Acil stop devresi standart bir PLC programına bırakılmaz; güvenlik rölesi veya safety PLC gibi güvenlik fonksiyonu için tasarlanmış elemanlarla kurulur.
Satır çalıştıktan sonra aynı programı adım adım büyütmek, komut listesi ezberlemekten daha çok şey öğretir:
- Motor çalışırken yanan bir lamba ekleyin.
- İkinci bir motorun, birinci motor çalıştıktan 5 saniye sonra devreye girmesini sağlayın. Bunun için gecikmeli açan zamanlayıcı kullanılır: kumandadaki düz zaman rölesinin karşılığı, IEC 61131-3’teki adıyla TON.
- Bant sonundaki sensör her ürün geçtiğinde bir sayıcıyı artırsın ve 10 üründe bant dursun (yukarı sayıcı, CTU). Aynı kontrolü sayaç değerini hedefle karşılaştıran bir komutla da kurabilirsiniz.
- Hedef adedi bir butonla birer birer artırılabilir yapın. Önce kenar tetiklemesiz, sonra kenar tetiklemeyle deneyin; aradaki farkı aşağıdaki sık yapılan hatalar bölümü anlatıyor.
Komut adları markaya göre değişebilir. Ama bu dört adım; zamanlayıcı, sayıcı, karşılaştırma ve kenar tetikleme gibi temel komutların hepsini tek bir tanıdık makine üzerinde kullandırır.
Donanım almadan nasıl pratik yapılır
İlk üç basamak için fiziksel PLC şart değil. Birçok üreticinin yazılımında program bilgisayarda çalıştırılıp test edilebilir: Delta’nın ücretsiz indirilebilen ISPSoft yazılımında simülasyon modu, Siemens TIA Portal tarafında ise S7-PLCSIM simülatörü bu işi görür. Factory IO gibi 3D sahne simülatörleri bir adım daha ileri gider; yazdığınız program ekrandaki konveyörü, sensörü ve ayırıcıyı hareket ettirir. Sıralama ve zamanlama hatalarını görmek için bu çok öğreticidir.
Simülasyonun öğretmediği şeyler de var. Simülatörde her sensör her ürünü görür, kablo kopmaz, giriş ortak ucu yanlış bağlanmaz. Sahada ise NPN’e göre bağlanmış bir girişe takılan PNP sensör hiç sinyal vermez, gevşek bir klemens aralıklı arıza üretir, sensörün hizası birkaç milimetre kaydığında sayıcı ürün kaçırır. Simülasyon başlangıç için yeterli; tek başına yeterli değil.
Gerçek donanıma geçmenin birkaç yolu var: okulun ya da iş yerinin eğitim setleri, bir otomasyon atölyesi veya birkaç buton, bir sensör ve bir lamba bağlanmış küçük bir kompakt PLC.
Güvenlik: Masada deneme yapılacaksa DC beslemeli bir PLC ve hazır, kapalı kasalı bir 24 V DC güç kaynağıyla çalışmak, açıkta şebeke gerilimi bırakmamak gerekir. Şebeke gerilimi (230/400 V) taşıyan bağlantılar yetkin birinin kontrolünde yapılır.
Gerçek bir panoya geçerken neler değişir
Sensör bağlantısı: PNP ve NPN
Üç telli endüktif veya optik bir sensör, algıladığında çıkış ucunu ya +24 V’a bağlar (PNP) ya da 0 V’a çeker (NPN). PLC girişlerinin ortak ucu (common) buna göre bağlanır. Sensör tipi ile giriş bağlantısı uyuşmazsa sensörün LED’i yanar ama PLC girişi hiç değişmez. Devreye almada sık görülen bir durumdur.
Üreticiler “sink” ve “source” terimlerini farklı bakış açılarından kullanabiliyor: biri girişi, diğeri sensörü esas alarak adlandırabilir. Bağlantıyı terime göre değil, kullanılan PLC’nin kılavuzundaki bağlantı şemasına göre doğrulamak gerekir.
Çıkıştan kontaktöre
PLC çıkışları röle veya transistör tipinde olabilir ve her birinin anahtarlayabileceği akım sınırlıdır. Motor, büyük bir valf ya da yüksek akım çeken bir yük çıkışa doğrudan bağlanmaz; araya kontaktör veya ara röle girer. Transistör çıkışlar yalnızca DC yük anahtarlar ve genellikle 24 V DC bobinli bir röleyi ya da kontaktörü sürer. Çıkışın hangi gerilimi ve ne kadar akımı anahtarlayabileceği, kullanılan modelin kataloğundan kontrol edilir.
Online izleme ve force
Program PLC’ye yüklendikten sonra yazılımdan online olunur ve hangi kontağın iletimde, hangi bobinin enerjili olduğu canlı izlenir. Arıza bulmanın temel aracı budur: “motor çalışmıyor” denildiğinde önce hangi koşulun sağlanmadığına online bakılır.
Aynı ekranda bir giriş veya çıkışın değeri zorlanabilir (force). Zorlanan bir çıkış gerçek bir kontaktörü çektirir. Force yalnızca makinenin durumu bilinirken, hareketli parçaların yanında kimse yokken ve sorumlu kişinin bilgisiyle yapılır.
Analog sinyaller ve HMI
Sıcaklık, basınç ve seviye gibi değerler PLC’ye çoğunlukla 4–20 mA veya 0–10 V analog sinyal olarak gelir. PLC bu sinyali ham bir sayıya çevirir. Bu sayıyı bar, °C veya metre gibi bir mühendislik birimine dönüştürmeye ölçekleme denir. 4–20 mA sinyalin 4 mA’dan başlaması da bir tasarım tercihidir: sinyalin 0 mA’ya düşmesi kablo kopukluğuna işaret eder ve birçok analog modül bu durumu hata olarak bildirebilir.
Operatör paneli (HMI) de bu aşamada devreye girer. Butonlar pano kapağından dokunmatik ekrana taşınır; motor durumu ve alarmlar ekranda gösterilir. HMI’daki her gösterge ve buton, programdaki bir değişkene (tag) bağlıdır. İyi düzenlenmiş bir program HMI tarafını da kolaylaştırır.
Ladder’dan sonra: diğer diller ne zaman gerekir
PLC programlama dilleri IEC 61131-3 standardında tanımlanır. Standardın 2025’te yayımlanan dördüncü baskısı bir metin tabanlı dil, iki grafik dil ve program akışını adımlara bölen bir yapı tanımlar (IEC 61131-3:2025). Eski kaynaklarda beşinci dil olarak geçen Instruction List (IL), 2013 baskısında kullanımdan kaldırılacağı duyurulmuş bir dildi ve güncel baskıda yer almıyor. Eski projelerde yine de karşınıza çıkabilir.
Aşağıdaki tablo bu dillerin sahada tipik olarak nerede kullanıldığını gösteriyor:
| Dil | Nasıl görünür | Sık kullanıldığı iş |
|---|---|---|
| Ladder (LD) | Kontak ve bobinlerden oluşan satırlar | Aç/kapa sinyalli makine mantığı, bakımda online izlenen programlar |
| Fonksiyon blok diyagramı (FBD) | Birbirine bağlanan bloklar | Analog işlemler, proses kontrolü |
| Structured text (ST) | Yazılım diline benzeyen metin | Hesaplama, döngü, veri işleme |
| Sequential function chart (SFC) | Adımlar ve geçiş koşulları | Adım adım ilerleyen makine çevrimleri |
Başlangıç için ladder’ın çoğu durumda en doğal seçim olmasının nedeni, kumanda mantığıyla kurduğu köprü ve online izlemede kolay okunmasıdır. Ama bu bir sıralama değil, bir başlangıç noktası. Hesap ağırlıklı bir işi ladder’la yazmak mümkün; aynı iş ST’de genellikle daha kısa ve okunur olur. Markalar bu dillere kendi yazılımlarında farklı adlar verebilir. Örneğin Siemens, ST’nin karşılığını SCL adıyla sunar.
Hangi markayla başlamalı
Kontak, bobin, zamanlayıcı ve sayıcı her markada var. Markadan markaya değişen; yazılımın arayüzü, adres biçimi, komut adları ve donanımın yapılandırılma şekli. Bir markada mantığı oturtmuş biri ikinci markayı ilkinden çok daha hızlı öğrenir. Bu nedenle ilk marka seçimi sanıldığı kadar belirleyici değil.
Karar verirken şu üç soru yeterli:
- Çalışmak istediğiniz sektörde ve bölgede hangi markalar kullanılıyor? İş ilanları ve o firmaların panoları en güvenilir göstergedir.
- Programlama yazılımına erişebiliyor musunuz? Bazı üreticilerin yazılımları ücretsiz indirilebiliyor, bazıları lisans gerektiriyor.
- Elinizin altında hangi donanım var? Okulunuzdaki veya iş yerinizdeki PLC, pratik için en kolay erişilen seçenektir.
Sık izlenen bir yol, ücretsiz yazılımı ve simülasyonu olan bir markada mantığı oturtmak, gerçek pano uygulamalarına geçerken de sahada sık karşılaşılan bir platformla devam etmektir; örneğin Siemens S7-1200 ve TIA Portal.
Sık yapılan öğrenme hataları
- Yalnızca izlemek. Bir programı izleyip anlamak ile boş bir projede aynı programı yazmak farklı beceriler. Her yeni komuttan sonra onu kullanan küçük bir program yazmak, konuyu kalıcı hâle getirir.
- Menü ezberlemek. Yazılımların menüleri sürümden sürüme değişir; seri-paralel kontak mantığı, mühürleme ve tarama çevrimi değişmez. Vaktin çoğu ikincisine ayrılmalı.
- Aynı çıkışı iki yerde yazmak. Tarama çevriminde anlatılan durum: son yazılan satır kazanır ve program “bazen çalışıyor” gibi görünür. Bir çıkış programda tek bir yerde yazılır; farklı koşullar o satırda birleştirilir.
- Kenar tetiklemeyi atlamak. Bir butona her basışta bir değeri artırmak için toplama komutu kenar tetiklemesiz kullanılırsa, değer buton basılı kaldığı her çevrimde bir kez artar. Tek basış onlarca, hatta yüzlerce artış demektir. Pozitif kenar tetiklemesi, komutun yalnızca butona basıldığı çevrimde bir kez çalışmasını sağlar.
- Temeli atlayıp üst sistemlere geçmek. SCADA, veri toplama ve Endüstri 4.0 ilgi çekici konular. Ama hepsi, PLC’nin doğru okuduğu girişler ve doğru sürdüğü çıkışlar üzerine kurulur.
Sık sorulan sorular
PLC öğrenmek ne kadar sürer?
Tek bir süre vermek yanıltıcı olur, çünkü süreyi en çok başlangıç noktası belirler. Panoda kumanda devresi kurmuş biri ilk basamağı hızlı geçer; kumandayı hiç görmemiş biri önce o temele vakit ayırır. İlerlemeyi hızlandıran şey hazır programları izlemek değil, her yeni komutu küçük bir programda kendiniz yazmaktır. Sahada bir arızayı programdan takip edebilecek düzeye gelmek ise yazılımdan çok gerçek makinelerle geçen zamana bağlıdır.
PLC öğrenmek zor mu?
Zorluk çoğu zaman konunun kendisinden değil, sıradan gelir. Kumanda mantığı ile yazılımın menüleri aynı anda öğrenilmeye çalışıldığında ikisi de yarım kalır; mantık oturduktan sonra temel komutlar tanıdık gelir. Yeni başlayanların sık takıldığı noktalar da genellikle ayrıntıdadır: programın bir döngü içinde sırayla işlenmesi ya da sahada NC bağlı Stop butonunun programda normalde açık kontakla yazılması. Bunlar ezberle değil, küçük programları simülatörde deneyerek oturur.
PLC öğrenmek için neler gerekir?
Başlangıç için bir bilgisayar, programlama yazılımı ve simülatör yeterli; ilk üç basamakta fiziksel PLC şart değil. Bilgi tarafındaki asıl ön koşul kumanda mantığıdır: kontaktör, mühürleme, kilitleme ve zaman rölesi. Yazılım geçmişi şart değil, ama olan biri programın döngüsel işleyişini ve structured text’i daha rahat kavrar. Gerçek donanım dördüncü basamakta gerekir: okulun ya da iş yerinin eğitim setleri, bir otomasyon atölyesi veya DC beslemeli küçük bir kompakt PLC ile hazır bir 24 V DC güç kaynağı.
Temel basamaklardan sonra
Altı basamak oturduğunda sıradaki konular işin nerede yapıldığına göre ayrışır: motor sürücüleriyle hız kontrolü, PLC’ler ve paneller arası haberleşme, makine emniyeti ya da verinin SCADA ve üretim yönetim sistemlerine taşınması. Sonuncusu, Endüstri 4.0’ın temel bileşenlerinin sahadaki karşılığıdır ve o da en alttaki PLC programına dayanır.
Bu sırayı EngiCenter eğitimleriyle izlemek isterseniz, başlangıç noktası elinizdeki bilgiye göre değişir. Kumanda mantığını biliyor ve ilk programı donanım almadan yazmak istiyorsanız Sıfırdan PLC Öğren: Delta ISPSoft ile Uygulamalı Programlama Eğitimi simülasyonla ilerliyor. Eğitim giriş-çıkış mantığı, set-reset, mühürleme, zamanlayıcı, sayıcı, karşılaştırma ve kenar tetikleme gibi bu yazıdaki konuları işliyor, fiziksel bir PLC’ye online bağlanmayı da gösteriyor. Kumanda tarafı da henüz oturmadıysa Otomasyona Giriş Paketi 101 aynı Delta eğitimini, kumanda devrelerinin simülasyonda kurulduğu EKTS eğitimiyle, otomasyon pano elemanlarıyla ve elektrik projesi okumayla bir arada sunuyor.
Gerçek panoya geçiş aşamasında Siemens PLC S7-1200 ile Otomasyon Pano Uygulamaları (Temel Seviye) eğitimi, TIA Portal’da yazılan programları kurulan pano bağlantıları üzerinde çalıştırıyor. PNP/NPN sensör bağlantısı ile asenkron motorda direkt yol verme, kilitleme ve devir yönü değiştirme uygulamaları bu eğitimin konuları arasında.
Kesinlikle öğrenmek istiyorum
Plc mantığını
Mehmet Bey merhaba
PLC mantığını öğrenmek için doğru yerdesiniz. Adım adım ilerlemek isterseniz önce Otomasyona Giriş Paketi ile temeli oturtun; ardından PLC Programlama eğitimlerine geçin: Delta (ISPSoft), GMT PLC ve Siemens (TIA Portal).
Seviyeniz nedir? (sıfır / temel / ileri) Ona göre size en doğru eğitim sıralamasını hazırlayabiliriz