Endüstri 4.0 nedir sorusunun kısa cevabı şu: fabrikadaki sensörlerin, makinelerin, kontrol sistemlerinin ve iş yazılımlarının birbirine bağlanması ve üretimin bu bağlantıdan akan veriyle yönetilmesi. Otomasyon makineyi çalıştırır. Endüstri 4.0 ise makinenin ürettiği bilgiyi fabrikanın geri kalanına taşır ve karara çevirir.
Farkı bir meyve suyu dolum hattında görmek kolay. Şişe dolum valfinin altına geldiğinde PLC valfi açar, hedef miktara ulaşılınca kapatır. Bu, otomasyonun on yıllardır yaptığı iştir ve tek başına Endüstri 4.0 sayılmaz. Farkı ayrıntılar yaratır: her dolumun ne kadar sürdüğünün kaydedilmesi, bu kaydın hangi parti ürüne ait olduğunun bilinmesi ve süre uzamaya başladığında bakım ekibinin, şişeler hatalı dolmadan önce uyarılması.
Aşağıda kavram aynı hat üzerinden anlatılıyor: sahadaki sensörden şirketin sipariş ve stok yazılımına (ERP) kadar beş katman, bu katmanlara yerleşen teknolojiler, bir fabrikanın bu yolda nerede durduğunu gösteren aşamalar ve işin avantajları kadar zorlukları.
Endüstri 4.0 nedir ve otomasyondan nasıl ayrılır
Adındaki 4.0, dördüncü sanayi devrimine karşılık gelir. Her sanayi devrimi, üretimin yapılış biçimini değiştiren bir teknolojiyle anılır. Aşağıdaki tablo dört devrimi ve üretimi neyin değiştirdiğini gösteriyor:
| Devrim | Yaklaşık dönem | Üretimi değiştiren |
|---|---|---|
| 1. sanayi devrimi | 18. yüzyıl sonu | Su ve buhar gücüyle makineleşme |
| 2. sanayi devrimi | 19. yüzyıl sonu | Elektrik, iş bölümü, seri üretim |
| 3. sanayi devrimi | 1970’ler | Elektronik ve PLC ile otomasyon |
| 4. sanayi devrimi | 2010’lar | Siber-fiziksel sistemler ve ağ |
En çok karıştırılan sınır, üçüncü ve dördüncü satır arasındadır. Robotlarla, PLC’lerle ve operatör panelleriyle dolu bir fabrika hâlâ üçüncü devrimin fabrikası olabilir: her makine kendi işini otomatik yapar, ama ürettiği bilgi makinenin içinde kalır. Almanya’nın ulusal bilim ve mühendislik akademisi acatech’in Endüstri 4.0 olgunluk çalışması da şirketlerin kavramı sık sık yalnızca dijitalleşmeye ya da tam otomasyona indirgediğini ve bunun yanlış bir okuma olduğunu vurgular.
Tablonun son satırındaki siber-fiziksel sistem, fiziksel bir sürecin (valf, motor, pres) onu ölçen ve yöneten yazılımla ağ üzerinden sürekli bağlantılı çalışmasıdır. Almanya’daki ulusal Endüstri 4.0 platformu Plattform Industrie 4.0 da kavramı, makinelerin ve süreçlerin bilgi ve iletişim teknolojisi yardımıyla akıllı biçimde ağa bağlanması olarak tanımlar.
Bu bağlantı iki yönde kurulur. Dikey entegrasyonda sahadaki sensörden şirketin iş yazılımlarına kadar farklı katmanlar birbirine bağlanır. Yatay entegrasyonda ise aynı düzeydeki taraflar bağlanır: hattaki makineler, farklı fabrikalar, tedarikçiler ve müşteriler. Aşağıdaki bölümler dikey ekseni, yani fabrikanın içini anlatıyor.
Fabrikadaki 5 katman: sensörden ERP’ye
Bir fabrikadaki sistemler, neye ve ne kadar hızlı karar verdiklerine göre katmanlara ayrılır. Sahada bu yapıya otomasyon piramidi denir.
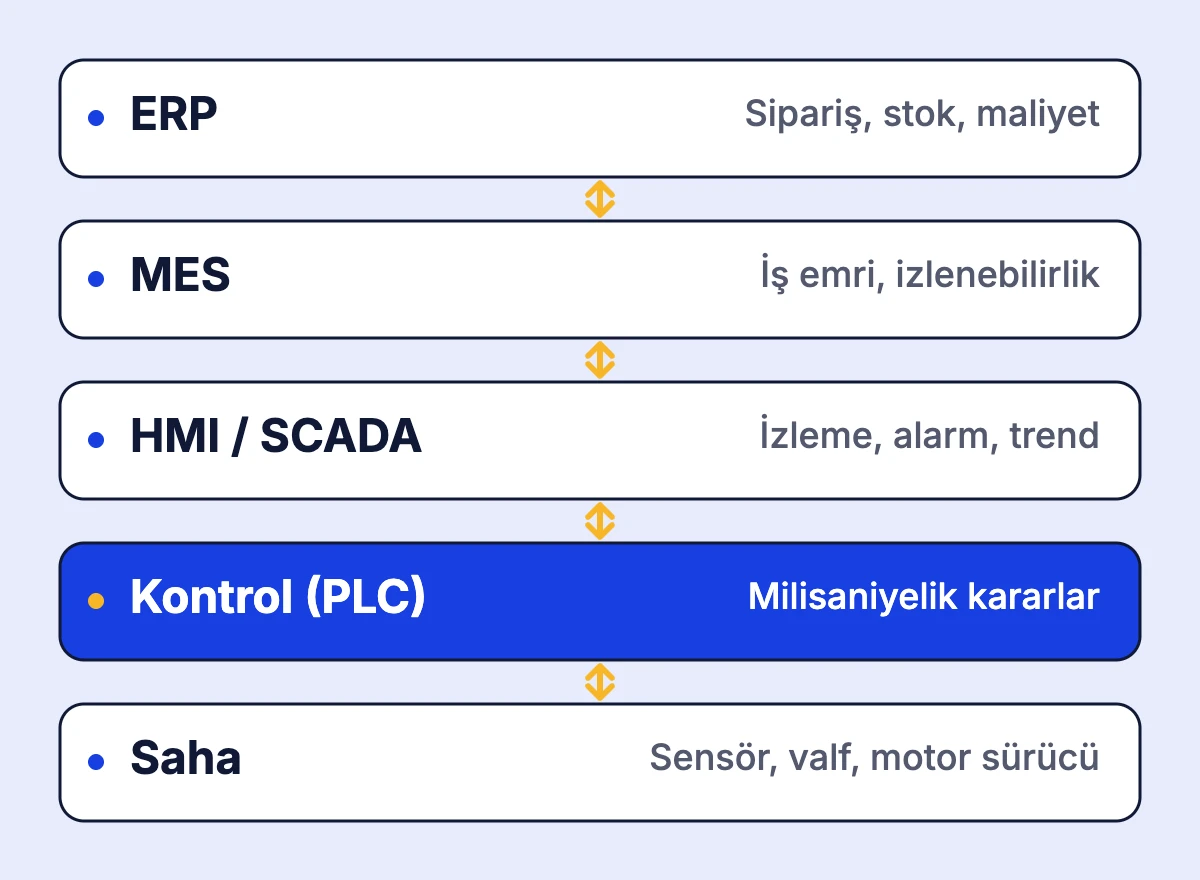
Alttan üste doğru katmanlar şöyle:
- Saha: Sensörler, valfler, motorlar ve motor sürücüleri. Dolum hattında şişeyi gören fotosel, tanktaki seviye sensörü, dolum valfi ve konveyörü döndüren sürücü bu katmandadır. Klasik bir sensör yalnızca “var/yok” bilgisi ya da bir ölçüm değeri gönderir. IO-Link gibi bir sensör haberleşmesi ise standart üç telli sensör kablosu üzerinden teşhis ve parametre verisi de taşır. Örneğin bir optik sensör, ürünü kaçırmaya başlamadan önce sinyal kalitesinin düştüğünü bildirebilir.
- Kontrol: PLC’ler. Girişleri okur, programı işler, çıkışları sürer. Tepkiler saniyenin altında, çoğu zaman milisaniyeler içinde verilir. Valfin ne zaman kapanacağına burada karar verilir ve bu karar, üst katmanlarla bağlantı kopsa bile verilmeye devam etmelidir.
- İzleme (HMI ve SCADA): Operatör paneli (HMI), makinenin başında durumu gösterir ve komut alır. SCADA (merkezi izleme ve veri toplama sistemi) birden çok makineyi ya da bütün tesisi tek yerden izler. Alarmlar, trend grafikleri ve geçmiş veri arşivi burada tutulur.
- MES (üretim yürütme sistemi): İş emirlerini hatta dağıtır. Hangi partinin hangi makinede ve hangi hammaddeyle üretildiğini, kalite kayıtlarını ve verimlilik göstergelerini tutar.
- ERP (kurumsal kaynak planlama): Sipariş, stok, satın alma, maliyet ve sevkiyat bu katmanda yönetilir.
Katmanların sınırı kaynaktan kaynağa biraz kayar. Kurumsal sistemlerle kontrol sistemlerinin entegrasyonunu tanımlayan ISA-95 standardı (uluslararası karşılığı IEC 62264) da beş seviyeli bir model kullanır. ISA’nın kendi tanıtımında SCADA, MES ile aynı seviyede anılır. İsimlerden daha önemlisi zaman ölçeğidir. OPC Foundation’ın ISA-95 seviyelerini özetleyen referans sayfasına göre kontrol sistemleri saniyenin altında tepki verir. Üretim yönetimi seviyesi günler, vardiyalar, saatler ve dakikalarla, iş planlama seviyesi ise aylar, haftalar ve günlerle çalışır.
Endüstri 4.0 bu katmanları ortadan kaldırmaz; PLC’nin milisaniyelik kararı yine sahaya en yakın yerde verilir. Değişen, verinin katmanlar arasında nasıl dolaştığıdır. Klasik yapıda her katman çoğu zaman yalnızca bir üstüyle ve markaya özgü bir protokolle konuşur. ERP’deki planlamacı da hattın o gün ne ürettiğini çoğu zaman vardiya raporundan öğrenir. Endüstri 4.0’da ise sahadaki bir veri, ortak bir dil üzerinden MES’e, veri arşivine ve bir analiz yazılımına aynı anda ulaşabilir. Bazı kaynakların “piramit ağa dönüşüyor” derken kastettiği de budur.
Endüstri 4.0 teknolojileri katmanlara nasıl yerleşir
Endüstri 4.0 teknolojileri çoğu kaynakta alt alta sayılır: nesnelerin interneti, büyük veri, bulut, yapay zeka, robotlar, simülasyon. Liste doğru, ama hangi teknolojinin fabrikada nerede durduğunu söylemez. Aşağıdaki tablo aynı teknolojileri katmanlardaki yerleriyle gösteriyor:
| Teknoloji | Katman | Sahadaki işi |
|---|---|---|
| Akıllı sensör, IO-Link | Saha | Ölçüme teşhis bilgisi ekler |
| Endüstriyel IoT, edge cihaz | Saha ve kontrol | Makine verisini toplar, ön işler |
| OPC UA | Kontrol ve üstü | Marka bağımsız, güvenli veri |
| MES ve veri arşivi | MES | Veriyi partiyle eşleştirir |
| Bulut ve büyük veri | MES ve üstü | Çok hattın verisini birleştirir |
| Yapay zeka | Sahadan MES’e | Kalite kontrol, arıza tahmini |
| Dijital ikiz | Tasarım ve işletme | Hattı sanal ortamda dener |
| İşbirlikçi robot (cobot) | Saha | Operatörle aynı alanda çalışır |
Katmanlar arasındaki bağı en doğrudan kuran üç teknoloji biraz daha açıklama istiyor.
OPC UA: katmanlar arasındaki ortak dil
Bir fabrikada farklı markaların PLC’leri, sürücüleri ve yazılımları yan yana çalışır. OPC UA, bunların birbirini anlaması için geliştirilmiş, platformdan bağımsız bir endüstriyel haberleşme standardıdır (IEC 62541). Yalnızca değeri değil, değerin anlamını da taşır: bir sıcaklık verisinin birimi, hangi makineye ait olduğu ve sınır değerleri bilgi modelinin içindedir. OPC Foundation’ın açıklamasına göre şifreleme, mesaj imzalama ve sertifikayla kimlik doğrulama da standardın parçasıdır.
Makineden buluta hafif mesajlaşma gereken yerlerde MQTT gibi protokoller de kullanılır. Sahadaki cihazların ağa ve buluta nasıl bağlandığı endüstriyel nesnelerin interneti (IIoT) yazısının konusu.
Dijital ikiz ve sanal devreye alma
Dijital ikiz, fiziksel bir ürünün, makinenin ya da sürecin sanal karşılığıdır. Onu simüle etmek, davranışını tahmin etmek ve iyileştirmek için kullanılır. Otomasyon tarafındaki en somut kullanımı sanal devreye almadır: hattın 3D simülasyon modeli gerçek bir PLC’ye ya da bilgisayarda çalışan bir yazılım PLC’sine bağlanır. Program, makine kurulmadan önce bu modele karşı test edilir. Böylece bir sıralama hatası ya da iki parçayı çarpıştıracak bir zamanlama, sahada hasar vermeden ekranda görülür.
Tanımlar kaynağa göre değişse de sahada dijital ikizden en çok beklenen, işletme sırasında gerçek makinenin verisiyle güncel kalmasıdır. Sahadan hiç veri almayan bir model simülasyon olarak işe yarar, ama makinenin bugünkü durumunu söylemez.
Yapay zeka: kalite kontrol ve arıza tahmini
Üretimde yapay zeka en çok iki yerde görülür: kameralı kalite kontrolde hatalı ürünü ayırmak ve motor, rulman ya da valf gibi elemanların verisinden arızayı önceden tahmin etmek. Modellerin nasıl eğitildiği, yapay zekanın mühendislikteki kullanımını anlatan yazının konusu. Burada önemli olan, iki uygulamanın da alttaki katmanlardan gelen düzenli ve doğru etiketlenmiş veriye dayanması.
Örnek: aynı dolum hattı, 3.0 ve 4.0 hâliyle
Hat beş makineden oluşuyor: dolum, kapak kapatma, etiketleme, kameralı kontrol ve koli paketleme. Her makinenin kendi PLC’si ve operatör paneli var. Hat, 1 L ve 0,33 L olmak üzere iki şişe formatında çalışıyor.
3.0 hâlinde hat otomatik, ama bilgi makinelerin içinde kalıyor:
- Format değişiminde operatör, dolum miktarını ve bant hızını paneldeki reçete listesinden seçiyor. Yanlış bir seçim ancak kamera ilk şişeleri reddettiğinde ya da kalite ekibi numune aldığında fark ediliyor.
- Üretim adetleri ve duruş nedenleri vardiya sonunda elle forma yazılıyor ve planlamaya ertesi gün ulaşıyor.
- Dolum valflerinden biri yavaşladığında sorun, seviyesi tutmayan şişeler çıkmaya başlayınca fark ediliyor. Kamera onları ayırıyor, ama biri hattın başına gidip bakana kadar nedeni belli olmuyor.
- Bir müşteri şikâyetinde şişenin hangi dolum kafasından ve hangi saatte çıktığı bilinmiyor. Bu yüzden bütün günün üretimi şüpheli sayılıyor.
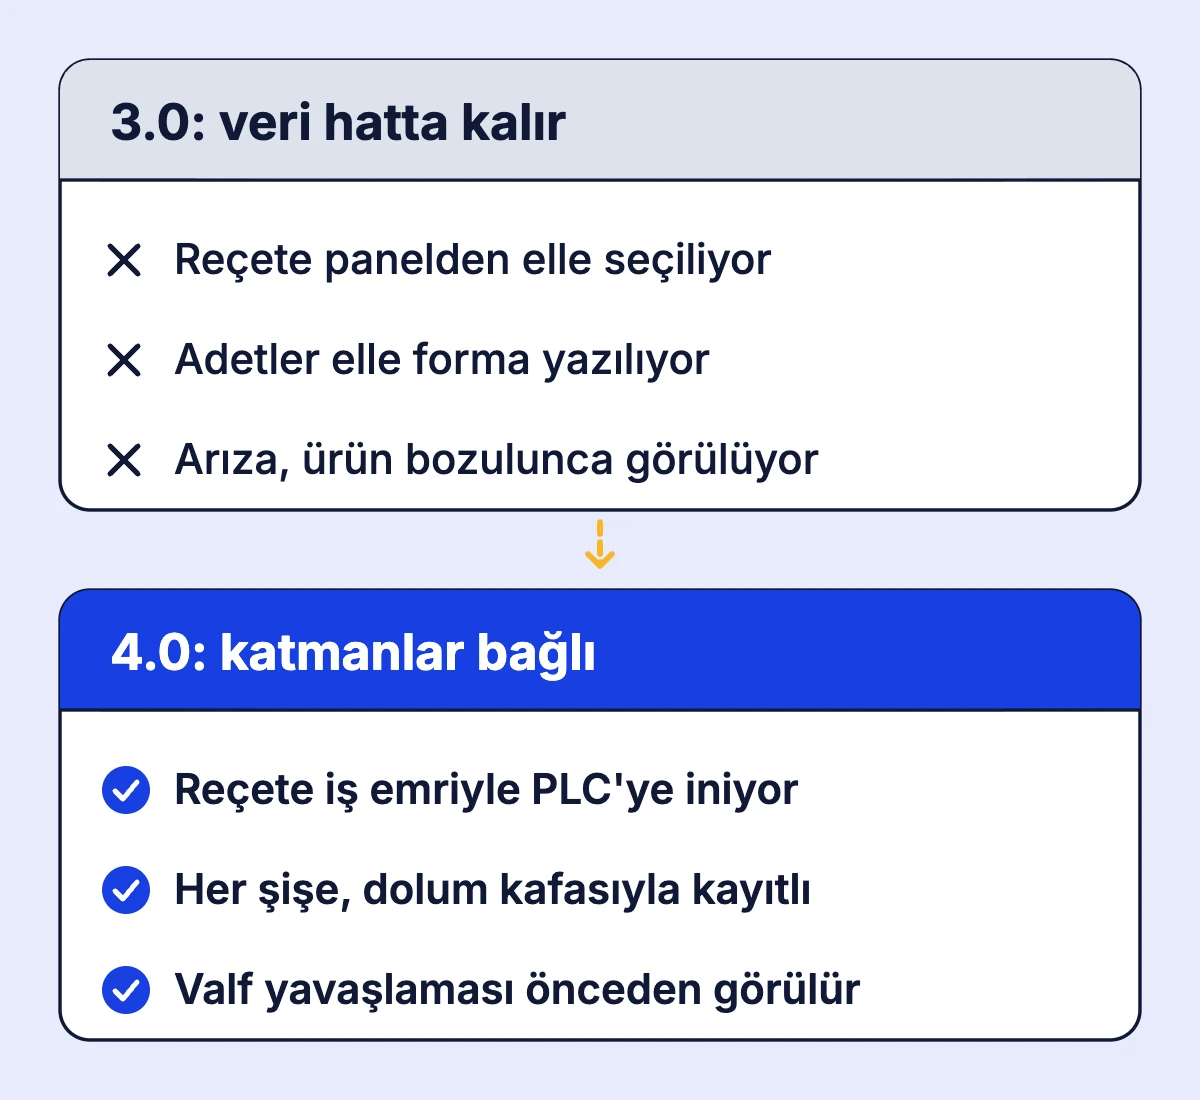
4.0 hâlinde makineler aynı kalıyor; değişen, verinin yolu:
- ERP’deki sipariş MES’e iş emri olarak iniyor. MES, sırayı hattın durumuna ve format değişim süresine göre belirliyor.
- İş emri başladığında reçete (dolum miktarı, bant hızı, kapak sıkma torku) MES’ten PLC’ye gönderiliyor. Operatör panelde yalnızca onaylıyor.
- PLC her dolum çevriminde dolum süresini, doldurulan miktarı ve dolum kafası numarasını kaydediyor. Bu veriler OPC UA üzerinden MES’e ve veri arşivine açılıyor.
- MES; parti numarasını, dolum kafası verisini ve kamera sonucunu aynı kayıtta birleştiriyor. Şikâyet gelirse şüpheli ürün, tek bir dolum kafasına ve birkaç saatlik bir aralığa daralıyor.
- Her dolum kafasının dolum süresi trend olarak izleniyor. Aynı miktar için gereken süre uzamaya başladığında bakım iş emri açılıyor ve valf, bir sonraki planlı format değişiminde değiştiriliyor.
- Hattın OEE değeri vardiya sonunda değil, anlık hesaplanıyor.
OEE (toplam ekipman etkinliği) üç oranın çarpımıdır: kullanılabilirlik (planlanan sürenin ne kadarında hat çalıştı), performans (çalıştığı sürede hedef hızın ne kadarına ulaştı) ve kalite (üretilenin ne kadarı sağlam çıktı). Kullanılabilirlik 0,90, performans 0,95 ve kalite 0,98 ise OEE yaklaşık 0,84 olur. Asıl işe yarayan sayının kendisi değil, duruş nedenleriyle birlikte anlık görülmesidir. Kaybın hangi oranda olduğu belli olunca müdahale edilecek yer de belli olur.
Listede yeni bir makine yok. Endüstri 4.0 yatırımı her zaman yeni makine almak demek değildir; çoğu zaman mevcut makineleri konuşur hâle getirmektir. Hatta 0,5 L’lik üçüncü bir format eklenecekse değişiklik önce hattın dijital ikizinde, sanal devreye almayla denenebilir. Gerçek PLC’ye de simülasyonda sınanmış program yüklenir.
Endüstri 4.0 aşamaları: bir fabrika bu yolda nerede durur
“Aşamalar” iki anlamda kullanılıyor. Biri yukarıdaki tablodaki dört sanayi devrimi. Bir fabrikanın kendi durumunu görmesi için daha kullanışlı olanı ise acatech’in Endüstri 4.0 Olgunluk Endeksi’ndeki altı aşama:
- Bilgisayarlaşma: Makineler ve yazılımlar var, ama birbirinden bağımsız çalışıyor.
- Bağlanabilirlik: Sistemler birbirine bağlanıyor, veri bir yerden bir yere aktarılabiliyor.
- Görünürlük (ne oluyor): Olaylar ve durumlar anlık kaydediliyor; fabrikanın güncel bir dijital gölgesi oluşuyor.
- Şeffaflık (neden oluyor): Kaydedilen veri mühendislik bilgisiyle analiz ediliyor, olaylar arasındaki ilişkiler ortaya çıkıyor.
- Öngörü (ne olacak): Dijital gölge ileriye taşınıyor, farklı senaryolar hesaplanıyor.
- Uyum: Bazı kararlar yazılıma bırakılıyor; sistem değişen koşullara kendisi uyum sağlıyor.
Endekse göre ilk iki aşama Endüstri 4.0’ın ön koşuludur. Asıl yol üçüncü aşamada başlar ve her aşama bir öncekinin üzerine kurulur. Görünürlük sağlanmadan başlatılan bir arıza tahmini projesi, modeli besleyecek veriyi bulamaz.
Dolum hattına dönersek, 3.0 hâli ikinci aşamayı bile tam karşılamayabilir. Makinelerin ağ bağlantısı olabilir, ama veri bir yere akmıyorsa bağlantı kâğıt üzerinde kalır. 4.0 hâlindeki anlık OEE ve izlenebilirlik kaydı üçüncü ve dördüncü aşamaya denk düşer. Dolum süresi trendinden bakım zamanını tahmin etmek ise beşinci aşamadır. Sistemin reçeteyi ya da üretim sırasını kendisinin ayarladığı altıncı aşama en zorudur. Kararı yazılıma bırakmak hem güvenilir veri ister hem de bir şey ters gittiğinde sorumluluğun kimde olduğunun önceden netleşmesini.
Avantajları ve dezavantajları sahada nasıl görünür
Kazanımların çoğu dolum hattı örneğinde görüldü:
- Görünürlük: Duruşların nedeni ve süresi anlık görülür. Hat verimi tartışması vardiya raporundan veriye taşınır.
- İzlenebilirlik: Gıda, ilaç ve otomotiv gibi, izlenebilirliğin müşteri ya da mevzuat şartı olduğu sektörlerde geri çağırmanın kapsamı daralır.
- Planlı bakım: Arızaya hat durduktan sonra değil, belirti büyürken müdahale edilir.
- Esneklik: Reçete ve format değişimi hızlanır. Küçük partili, çok çeşitli üretim kolaylaşır.
- Tüketim takibi: Enerji ve hammadde makine başına ölçüldüğünde israfın nerede olduğu görülür.
Dezavantajlar ise çoğu zaman teknolojinin kendisinden değil, mevcut fabrikadan gelir:
- Eski makineler ve yatırım: Sahadaki makineler farklı yaşta ve markadadır, bazılarında haberleşme portu bile yoktur. Onları bağlamak ek modül, ek sensör ve entegrasyon işçiliği ister. Geri dönüş süresi uzayabilir.
- Siber güvenlik: Ofis ağına bağlanan bir PLC, dışarıdan erişilebilir hâle gelebilir. Endüstriyel otomasyon ve kontrol sistemlerinin güvenliği için hazırlanan ISA/IEC 62443 standart serisi, tesisi güvenlik bölgelerine ayırmayı ve bölgeler arasındaki bağlantıları denetlemeyi temel alır.
- Veri kalitesi: Zaman damgası tutmayan, yanlış etiketlenmiş ya da kalibrasyonu kaymış bir sensörden gelen veri analizi yanıltır.
- Beceri: PLC ve SCADA gibi operasyonel teknolojiyi (OT) ve ağ ile veritabanı gibi bilgi teknolojisini (IT) birlikte bilen bir ekip kurmak zaman ister.
Hangi tarafın ağır bastığı fabrikaya göre değişir. Tek ürünü uzun seriler hâlinde üreten ve duruşu zaten az olan bir hatta esneklik kazancı küçük kalır. Orada yatırımın gerekçesi daha çok enerji ve bakım tarafında aranır. Çok çeşitli ürünü küçük partilerle üreten ve izlenebilirliğin şart olduğu bir hatta ise aynı yatırım çok daha çabuk karşılık verebilir.
Sahada sık görülen bir hata da işe “önce bütün veriyi toplayalım, sonra bakarız” diye başlamaktır. Hangi soruya cevap arandığı belli değilse veri bir sunucuda birikir ve kimse bakmaz. Daha sağlam başlangıç, tek ve somut bir sorudur: “Dolum hattı neden haftada üç kez duruyor?”
Hangi bölümden gelen, hangi katmandan başlar
Endüstri 4.0 tek bir meslek değil, beş katmana dağılmış işlerin toplamı. Bu yüzden “Endüstri 4.0 öğrenmek” yerine hangi katmandan girileceğini seçmek daha gerçekçi bir hedef:
- Elektrik-elektronik ve mekatronik: Saha ve kontrol katmanı, yani sensör bağlantısı, PLC programı ve operatör paneli. Buradan OPC UA ve SCADA’ya doğru genişlemek doğal bir yol. İlk adım için PLC öğrenmeye nereden başlanacağını anlatan rehber bir öğrenme sırası veriyor.
- Makine mühendisliği: Dijital ikiz, simülasyon, makine tasarımı ve bakım. Arıza tahmininin fiziksel temeli olan titreşim, rulman aşınması ve yorulma, makine mühendisliğinin çekirdek konuları arasında.
- Endüstri mühendisliği: MES katmanı; OEE, üretim planlama, izlenebilirlik ve süreç iyileştirme.
- Bilgisayar ve yazılım mühendisliği: Veri, veritabanı, bulut ve ağ güvenliği. Buradan gelen birinin öğrenmesi gereken şey OT tarafının kısıtlarıdır. Gerçek zamanlı çalışan bir kontrol sistemine ve kolayca durdurulamayan bir üretim hattına, bir ofis sunucusuna yaklaşır gibi yaklaşılmaz.
Hangi yoldan girilirse girilsin ortak nokta aynı: üstteki bütün katmanlar alttaki verinin doğruluğuna yaslanır. Kalibrasyonu kaymış bir seviye sensörü ya da aynı çıkışı iki yerde yazan bir PLC programı, en iyi MES yazılımını da yanıltır. Endüstri 4.0 projelerinde sahayı ve PLC’yi bilen mühendisin ağırlığı buradan gelir.
Kontrol katmanından bir üste, verinin ilk kez ekranda anlam kazandığı HMI ve SCADA katmanına geçmek isterseniz, EngiCenter’daki TIA Portal ile HMI ve SCADA eğitim seti bu adımı uygulamalı ele alıyor. Eğitimde valf, motor ve seviye sensörü gibi elemanların HMI ekranları ile trend, reçete ve kullanıcı sayfaları kuruluyor, ardından WinCC ile SCADA tarafına geçiliyor.
Sık sorulan sorular
Endüstri 4.0 ne zaman ve nerede ortaya çıktı?
Terim Almanya’da doğdu. Henning Kagermann, Wolf-Dieter Lukas ve Wolfgang Wahlster’in Nisan 2011’de VDI Nachrichten’de yayımlanan makalesiyle ortaya atıldı ve birkaç gün sonra Hannover Fuarı’nda geniş kamuoyuna tanıtıldı. 2013’te Plattform Industrie 4.0 kuruldu. Tek bir başlangıç tarihi aramak ise yanıltıcı olur, çünkü ağa bağlı PLC’ler, SCADA ve MES bundan önce de vardı. 2011, bunların ortak bir hedef altında toplandığı yıldır. ISO ve IEC’nin bu alandaki ortak çalışma grubu ise aynı fikri, daha küresel bir bakışı yansıttığı gerekçesiyle “smart manufacturing” (akıllı üretim) adıyla tanımlamayı tercih etti.
Endüstri 4.0 ile 5.0 arasındaki fark nedir?
Endüstri 5.0 yeni bir teknoloji dalgası değil, Avrupa Komisyonu’nun 2021 başında ortaya koyduğu bir yaklaşım. Komisyon onu Endüstri 4.0’ın yerine geçen değil, onun üzerine kurulan bir çerçeve olarak tanımlıyor ve üç öncelik sayıyor:
- İnsan odaklılık: çalışanın sağlığı, becerileri ve üretimdeki rolü.
- Sürdürülebilirlik: kaynakların döngüsel kullanımı ve gezegenin sınırlarına saygı.
- Dayanıklılık: sanayinin küresel sarsıntılara dayanıp uyum sağlayabilmesi.
Kısaca fark amaçtadır: 5.0, verimliliği tek hedef olmaktan çıkarır. Dolum hattı örneğinde 4.0 valf arızasını önceden görür. 5.0 buna operatörün iş yükünü, hattın enerji tüketimini ve bir tedarikçi aksadığında üretimin nasıl süreceğini de ekler. Ayrıntılar Avrupa Komisyonu’nun Endüstri 5.0 sayfasında.
Akıllı fabrika ile Endüstri 4.0 aynı şey mi?
Tam olarak değil. Akıllı fabrika, Endüstri 4.0’ın tek bir üretim tesisindeki karşılığıdır, yani bu yazıdaki beş katmanın birbirine bağlandığı fabrika. Endüstri 4.0 ise fabrika duvarının dışını da kapsar: tedarikçi ve müşterilerle yatay entegrasyon, ürünün tasarımından servisine kadar kesintisiz süren mühendislik verisi ve makinenin uzaktan izlenmesine dayanan bakım hizmetleri gibi yeni iş modelleri. Bir fabrika kendi içinde akıllı olup tedarikçisiyle hâlâ e-posta ve tablolarla çalışıyor olabilir.